
 EN
Kuleventilsvikt: årsaker, advarselsskilt og praktiske løsninger
En feltguide for anleggsingeniører, vedlikeholdsteam og kjøpere som trenger å holde korrosive væskeledninger i gang.
De fleste kuleventilfeil begynner ikke med et dramatisk brudd. De begynner med en liten setelekkasje, et håndtak som føles strammere enn det gjorde forrige måned, eller noen få dråper rundt stammen som blir tørket bort og glemt. Når ventilen sitter helt fast eller lekker jevnt og trutt, er skaden vanligvis allerede i tetningsflatene, stammen eller kroppsforbindelsene.
Den praktiske løsningen: kuleventilsvikt er vanligvis et slitasje-, forurensnings- eller installasjonsproblem, ikke en tilfeldig hendelse. Hvis du kjenner de vanlige feilbanene og sjekker dem under planlagt vedlikehold, kan du ofte erstatte en billig komponent i stedet for å miste en produksjonslinje.
Hvorfor Kuleventiler Ikke bestått: Det korte svaret
En kuleventil styrer strømmen med en boret kule som roterer mot to seter. Alt som hindrer ballen i å sitte rent, eller som skader stammen og kroppstetningene, vil forårsake feil. I industrirør er de dominerende årsakene:
- Sete- og kuleoverflateslitasje fra hyppig sykling, slipende medier eller tørr bruk.
- Kjemisk angrep der ventilmaterialet ikke er kompatibelt med prosessvæsken, temperaturen eller konsentrasjonen.
- Forurensning slik som rørskala, sveiseslagg eller krystalliserte medier fanget mellom kulen og setet.
- Skader på stamme og pakning forårsaket av feiljustering, overstramming eller drift uten at håndtaket er riktig installert.
- Slutt tilkoblingslekkasjer fra manglende gjengetetningsmiddel, skadede pakninger eller termisk sykling.
En kuleventil svikter sjelden fordi det er en kuleventil. Den mislykkes fordi setet, stammen eller koblingen ble bedt om å håndtere noe den ikke var spesifisert for.
For plast- og forede ventiler som brukes i kjemisk, elektroplettering og avløpsvann, betyr materialkompatibilitet og temperaturgrenser like mye som mekanisk slitasje. En ventil kan bestå en trykktest på dag én og fortsatt mislykkes innen måneder hvis elastomer- eller termoplastsetet sveller i feil medium.
Vanlige kuleventilfeilmoduser og symptomer
| Feilmodus | Typisk symptom | Vanlig grunnårsak | Første sjekk |
|---|---|---|---|
| Setelekkasje | Strømmen fortsetter når ventilen er stengt; synlig drypp fra nedstrøms | Slitt PTFE eller elastomer sete, riper ball, fanget rusk | Isoler ledningen, kjør ventilen, inspiser media for faste stoffer |
| Stengellekkasje | Fuktighet eller drypp rundt stilken eller håndtaket | Skadet pakning, stammekorrosjon, sidebelastning fra feiljustering | Kontroller håndtakets justering og stramming av spindelmutter |
| Stiv eller beslaglagt operasjon | Håndtaket krever overdreven kraft eller vil ikke snu | Mediaherding, korrosjon, hovne tetninger, mangel på sykling | Bekreft medietemperatur og nylig driftshistorikk |
| Slutt tilkoblingslekkasje | Drypp ved gjenget, flenset eller muffeleddet | Manglende tetningsmasse, skadet pakning, termisk ekspansjonsspenning | Inspiser skjøten for bevegelse, sprekker eller pakningsekstrudering |
| Kropps- eller ballbrudd | Plutselig lekkasje, sprukket kropp, biter på linje | Vannhammer, overtrykk, inkompatibelt materiale, produksjonsfeil | Gjennomgå trykktopper og systemdriftsgrenser |
Tabellen er ikke en erstatning for en skikkelig feilundersøkelse, men den hjelper vedlikeholdsteam med å prioritere. En stammelekkasje er vanligvis mindre presserende enn et kroppsbrudd, men begge kan signalisere et spesifikasjonsproblem som vil gjenta seg på neste ventil.
Lekkasjebaner: Hvor kuleventiler faktisk svikter
Kuleventillekkasje har tre hovedveier, og hver peker på en annen løsning. Å forstå dem forhindrer unødvendig utskifting av ventiler.
Setelekkasje
Dette er den vanligste klagen. Kulen tetter ikke lenger mot setet, så væske passerer selv når håndtaket er i 90 grader. Årsaker inkluderer riper fra slipende partikler, kjemisk svelling av setematerialet eller termisk deformasjon. I plastventiler kan overstramming av endekoblingene forvrenge seteområdet og skape en lekkasjebane.
Stengellekkasje
Væske slipper ut rundt stammen, og vises ofte som et drypp ved håndtaket eller en fuktig flekk på ventiltoppen. Det kommer vanligvis fra pakningsslitasje, stammekorrosjon eller sidebelastning når ventilen er installert på et feiljustert rør. Å betjene en ventil uten at håndtaket er installert kan også skade spindelenheten fordi håndtaket bidrar til å opprettholde justeringen.
Slutt tilkoblingslekkasje
Gjengede, flensede ender og muffeender kan lekke hvis skjøten ikke tettes riktig. På gjengede ender er manglende gjengetape eller tetningsmiddel en hyppig årsak. På flensende ender vil ujevn bolttiltrekking eller en skadet pakning vises som et drypp ved flensen. Termisk sykling kan løsne ledd over tid, spesielt der forskjellige materialer utvider seg med ulik hastighet.
Drifts- og installasjonsfeil som forkorter ventilens levetid
Mange kuleventilfeil oppstår før ventilen noen gang ser prosessvæske. Følgende feil er vanlige i industrielle rørprosjekter og kan vanligvis korrigeres under installasjonsgjennomgang.
- Bruker ventilen som en strupeanordning. Kuleventiler er konstruert for on-off service. Delvis åpen drift utsetter setet for høyhastighets erosjon.
- Ignorerer mediekompatibilitet. En ventil som er klassifisert for vannservice kan svikte raskt i konsentrert syre, løsemiddel eller varmt kaustisk.
- Overstramming av gjengeforbindelser. Dette sprekker plastkropper og forvrenger seter, og skaper lekkasjer som oppstår like etter igangkjøring.
- Etterlater rørrester i ledningen. Sveiseslagg, sand og avleiring skraper opp kulen og legger den inn i setet.
- Klarer ikke å sykle ventilen. Ventiler som sitter i én posisjon i årevis kan sette seg fast på grunn av herding eller korrosjon.
Advarsel: Ikke bruk en kuleventil uten at håndtaket er installert. Håndtaket hjelper til med å holde stammen på linje og forhindrer skade på stammen. Hvis håndtaket mangler, skift det ut før du går rundt på ventilen.
Material- og mediakompatibilitet: Der gode ventiler svikter
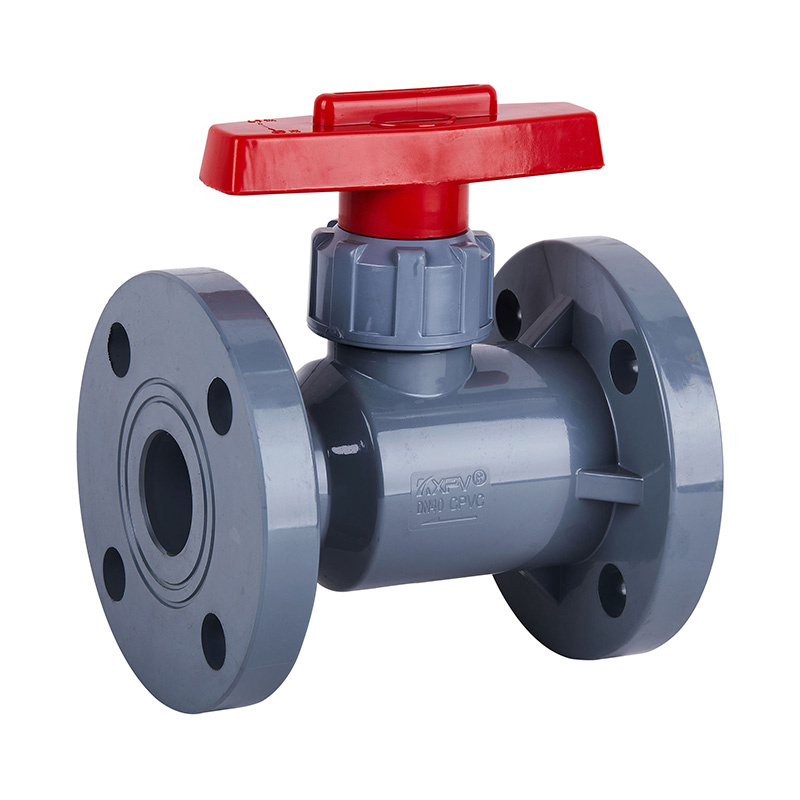
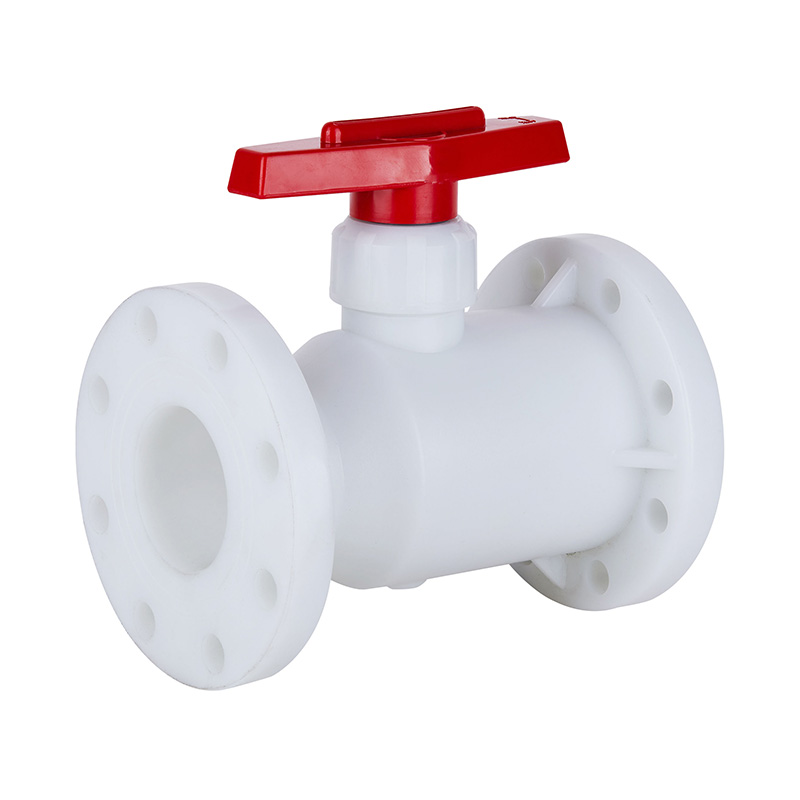
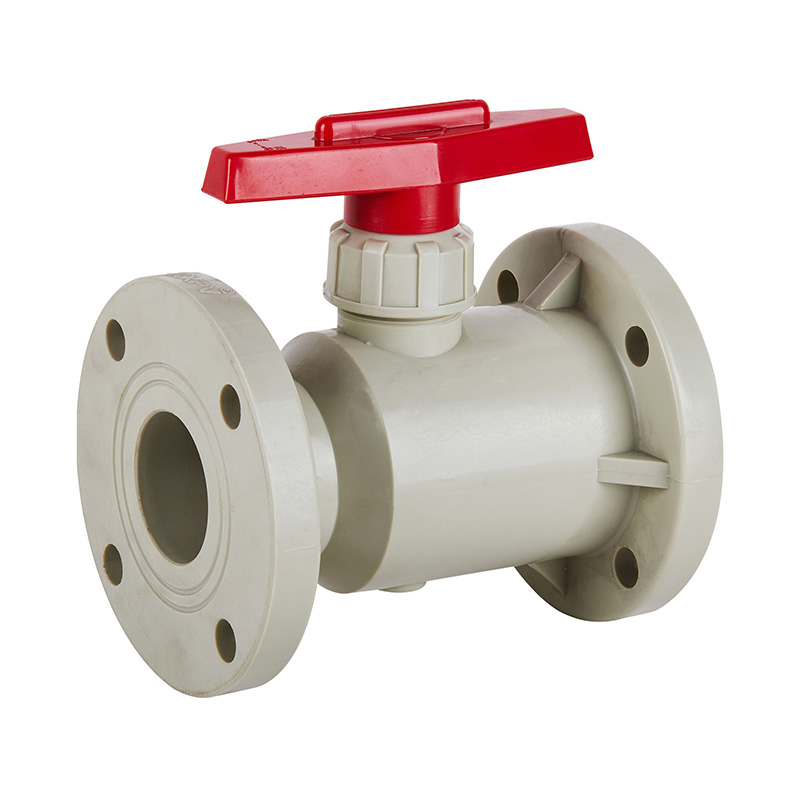
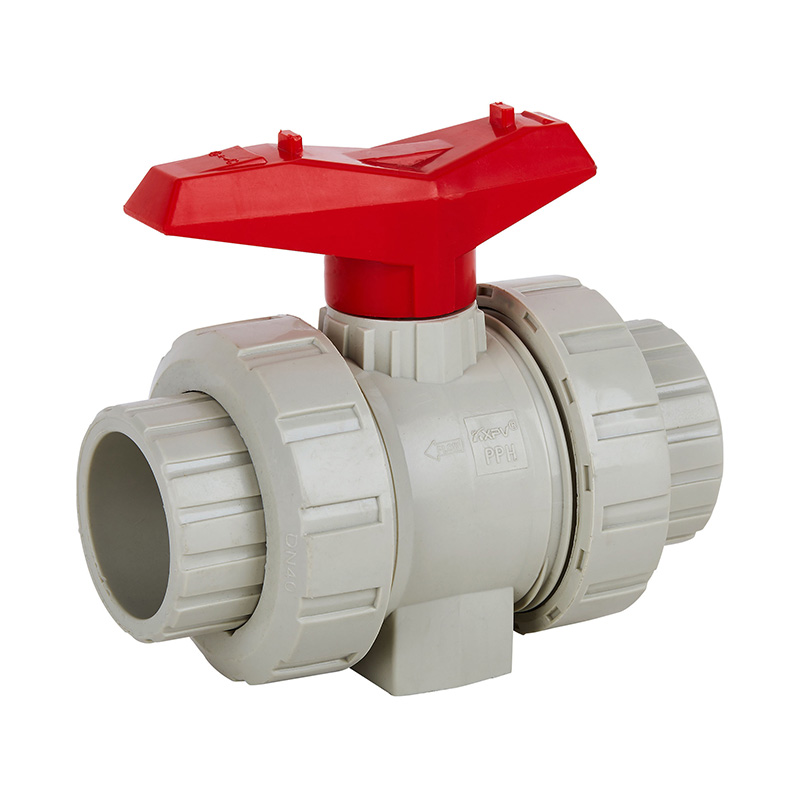
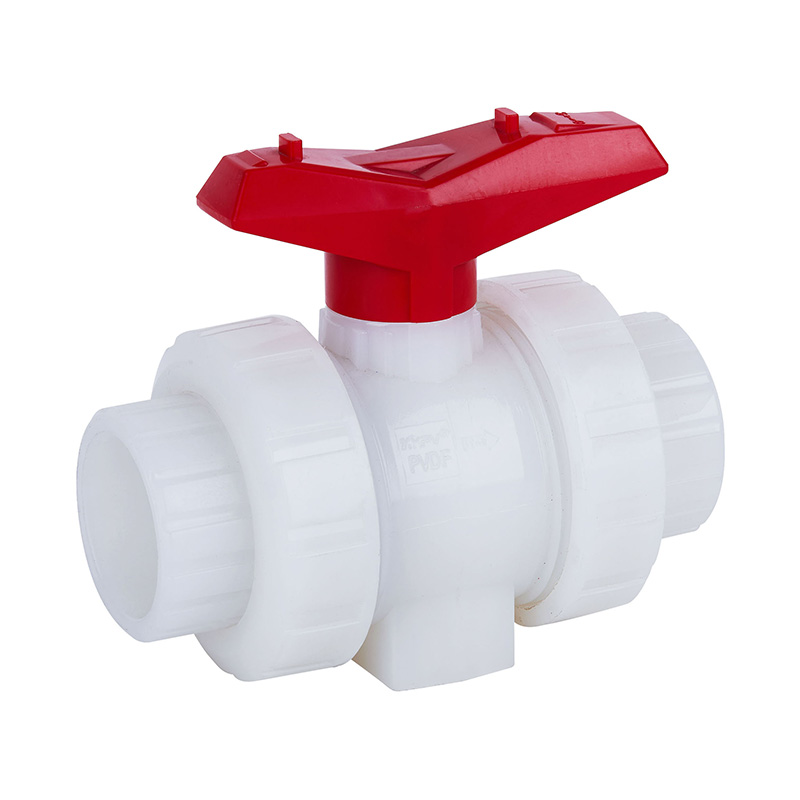
Ved korrosiv drift kan ventilhuset overleve mens setet, pakningen eller stammen svikter. Det er grunnen til at materialvalg må vurdere alle fuktede komponenter, ikke bare kroppen. Vanlige ikke-metalliske materialer inkluderer PVC-U, PVC-C, PVDF, PPH og FRPP. Hver har forskjellige temperaturgrenser og kjemisk motstand.
For eksempel er PVC-U økonomisk for mange syre- og kaustiske linjer ved moderate temperaturer, men den kan mykne eller spenningssprekke under visse løsemidler og høyere temperaturer. PVDF tilbyr bredere kjemisk motstand og høyere temperaturkapasitet, men det koster mer og krever annen installasjonspraksis. PPH og FRPP velges ofte for drenering, avløpsvann og blandede kjemikaliestrømmer der kostnad og kjemikaliebestandighet må balanseres.
Info: Bekreft alltid maksimal kontinuerlig temperatur, konsentrasjon og trykk før du spesifiserer en kuleventil av plast. En ventil som fungerer godt i en 20 % syreløsning ved 20 °C kan raskt svikte i samme løsning ved 60 °C.
Inspeksjon og feilsøking: en praktisk sekvens
Når en kuleventil svikter, unngå å erstatte den umiddelbart. En kort inspeksjon kan avdekke om problemet er ventilen, installasjonen eller prosessen. Bruk denne sekvensen:
- Inspiser utsiden. Se etter fuktighet eller drypp rundt stammen, kroppen og endeforbindelsene. Identifiser den nøyaktige lekkasjebanen.
- Gjennomgå driftshistorikk. Sjekk hvor ofte ventilen sykles og om den brukes til struping.
- Bekreft mediebetingelser. Kontroller temperatur, konsentrasjon og tilstedeværelse av faste stoffer eller suspenderte partikler.
- Isoler og kjør ventilen. Med linjen trygt isolert, drei håndtaket gjennom hele området. Legg merke til stivhet eller sliping.
- Sjekk installasjonen. Se etter feiljustering av rør, overstrammede koblinger og manglende gjengetetningsmiddel eller pakninger.
- Bestem reparasjon eller bytt ut. Hvis kroppen er sprukket eller ballen er dypt riper, er erstatning vanligvis mer pålitelig enn reparasjon.
Suksess: En ventil som er riktig dimensjonert, installert og syklet i henhold til en planlagt tidsplan vil ofte overleve rørene rundt den. Nøkkelen er å fange opp sete- og stammeslitasje før det blir en prosesslekkasje.
Fare: Aldri løsne eller fjerne et ventilhus, spindel eller endeforbindelse mens ledningen er under trykk. Kjemiske medier kan forårsake alvorlig skade. Isoler alltid, trykkavlast og drener ledningen først.
Forebygging og spesifikasjonsmerknader for industrielle rør
Forebygging av kuleventilsvikt starter med spesifikasjonen. For kjemiske, elektropletterings- og miljøprosjekter bør ventilen samsvare med rørmaterialet, standarden som brukes av prosjektet og de faktiske driftsforholdene. Vanlige standarder inkluderer GB, ANSI/ASTM og JIS. Størrelsesområder for industrielle plastventiler går ofte fra DN15 opp til DN300 for automatiserte ventiler, mens manuelle spjeldventiler kan nå DN1000 og rørsystemer kan nå DN800 i større spesialprosjekter.
Når du kjøper, spør etter de fuktede materialene, setet og pakningsmaterialet, trykk-temperaturklassifiseringen og standarden ventilen er produsert etter. Hvis ventilen er automatisert, bekreft aktuatortypen, enten elektrisk eller pneumatisk, og feilsikker posisjon. For korrosiv service er en rimeligere ventil som svikter på seks måneder dyrere enn en riktig spesifisert ventil som varer i årevis.
Til slutt, behandle kuleventilsvikt som et vedlikeholdssignal, ikke bare en utskifting av deler. Hver feil forteller deg noe om prosessen, installasjonen eller spesifikasjonen. Registrer feilmodus, medieforhold og levetid. Den posten er det mest nyttige verktøyet for å velge en bedre ventil neste gang.
 Hovedkvarter: No. 539 Bohai Road, Beilun-distriktet, Ningbo City, Zhejiang-provinsen, P.R. Kina

 +86-18067123177